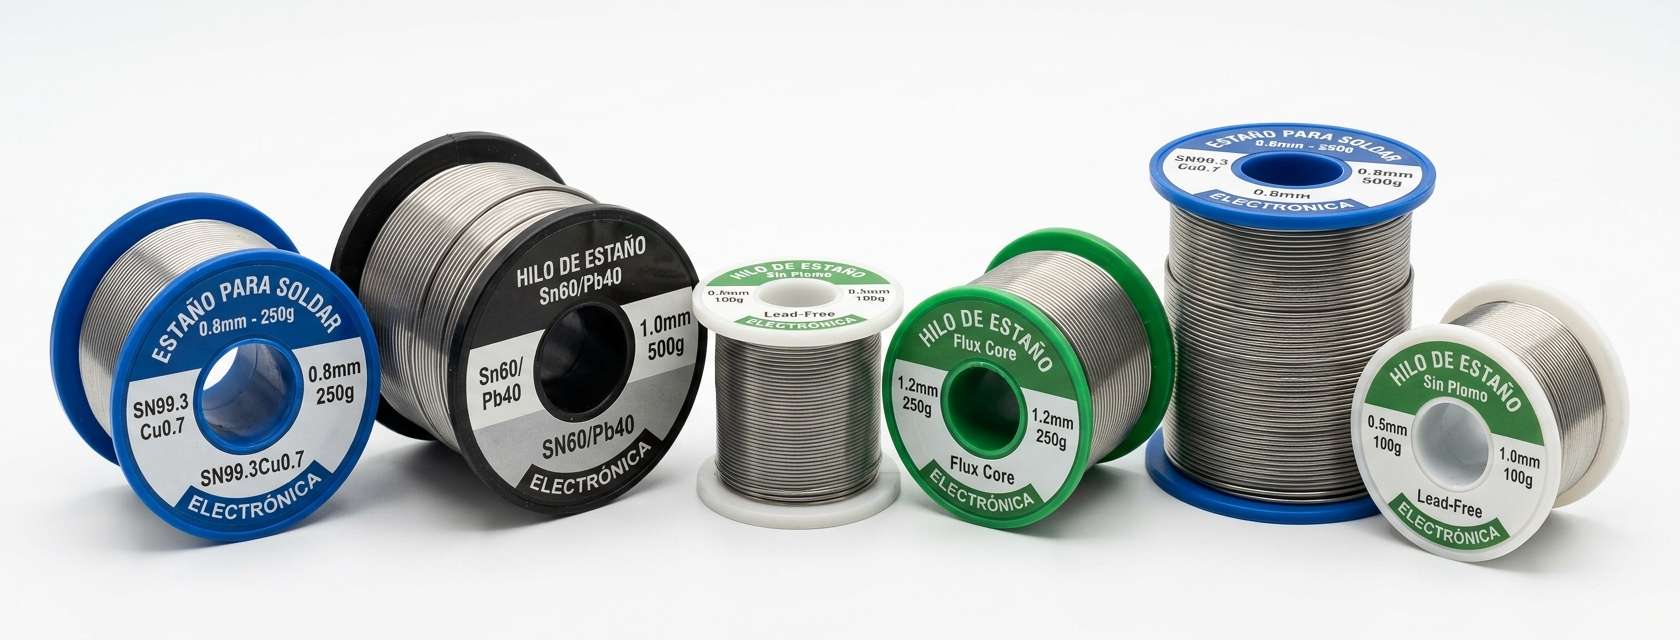
En un artículo anterior hemos profundizado en el soldador de estaño o cautín, ahora vamos a hablar de como la elección del hilo de estaño en la radioafición determina directamente la durabilidad mecánico-eléctrica de una soldadura. Soldar un minúsculo componente de montaje superficial (SMD) en un transceptor moderno no requiere el mismo material que unir la gruesa malla de un cable coaxial RG-213 a un conector.
A diferencia de la fontanería, donde el estaño es macizo, el hilo de estaño para electrónica es tubular y contiene en su interior conductos llenos de flux (fundente), una resina química encargada de limpiar el óxido del cobre en tiempo real para que la aleación fluya y se adhiera.
Tipos de aleaciones de hilo de estaño
El término «estaño» es una simplificación; en realidad, siempre utilizamos una aleación. La proporción de los metales define la temperatura de fusión, el brillo final y la resistencia de la unión a la vibración y a los cambios de temperatura (fatiga térmica).
Aleaciones de Estaño-Plomo (Sn-Pb)
Siguen siendo las favoritas de muchos radioaficionados por su extrema facilidad de uso, aunque están siendo progresivamente retiradas de la industria comercial por normativas medioambientales (RoHS).
- Estaño 60/40 (60% Estaño, 40% Plomo): Es el estándar histórico. Tiene un rango plástico (un punto entre sólido y líquido) muy corto, fundiendo completamente a los 190°C. Fluye excepcionalmente bien.
- Estaño 63/37 (Eutéctico): La «crema» de las soldaduras con plomo. Es una aleación eutéctica, lo que significa que pasa de sólido a líquido de forma instantánea a 183°C, sin fase pastosa intermedia. Esto hace que sea casi imposible crear una «soldadura fría» por mover accidentalmente el cable mientras el estaño se enfría.

A la izquierda soldadura sin plomo, a la derecha soldadura con plomo
Aleaciones Sin Plomo (Lead-Free / SAC)
Son el estándar actual en cualquier kit moderno que compres. Las aleaciones SAC (Estaño-Plata-Cobre), como la SAC305 (96.5% Sn, 3.0% Ag, 0.5% Cu), son las más comunes.
- Punto de fusión alto: Requieren que tu soldador alcance temperaturas de punta entre 217°C y 227°C.
- Acabado: Las uniones curadas quedan con un aspecto mate y rugoso, no brillante.
- Reto térmico: Al necesitar más calor, existe mayor riesgo de dañar componentes sensibles a la temperatura si dejas el soldador aplicado durante mucho tiempo.
Aleaciones con alto contenido en plata (Silver-Bearing)
Llevan entre un 2% y un 4% de plata añadida (incluso en las mezclas con plomo). En radiofrecuencia (RF), la señal viaja por la capa exterior de los conductores (efecto pelicular).
Los conectores coaxiales de teflón y alta calidad suelen estar bañados en plata para minimizar pérdidas. Si los sueldas con estaño normal, a la larga el estaño «disuelve» el baño de plata del conector. El hilo con plata previene este desgaste químico y mantiene la máxima conductividad.
El núcleo del hilo de estaño: Tipos de flux (fundente)
El alambre de soldadura electrónica tiene entre 1 y 5 diminutos canales interiores llenos de resina. El tipo de resina determina qué pasa después de soldar.
- Rosin Core (Núcleo de Colofonia – RMA / RA): Es la resina de pino purificada tradicional. Deja un residuo amarillo/marrón cristalizado en la placa. Aunque se ve feo, este residuo es inerte a temperatura ambiente y no corroe el circuito, por lo que no es estrictamente necesario limpiarlo en equipos de baja frecuencia, aunque es recomendable.
- No-Clean (Sin Limpieza): Diseñado para dejar poquísimo residuo (casi transparente). Es el estándar hoy en día para montar placas de circuito impreso QRP, ya que no requiere un baño químico posterior.
- Water Soluble (Soluble en Agua): Es un flux muy agresivo que limpia el metal oxidado de maravilla. Sin embargo, es corrosivo. Si usas este tipo, estás obligado a lavar la placa con agua destilada inmediatamente después de soldar, o el ácido afectará las finas pistas de cobre.
Calibres del hilo de estaño para la radioafición
El tamaño importa. Usar un estaño grueso en un microchip ahogará los pines, y usar uno fino en un conector gigante derretirá el rollo entero sin calentar bien la pieza.
- 0.3 mm – 0.5 mm: Obligatorio para componentes SMD (Montaje Superficial).
- 0.8 mm – 1.0 mm: El tamaño universal. Sirve para el 90% de los componentes con «patas» (Through-hole) que atraviesan la placa, cables de alimentación internos, y conectores de micrófono.
- 1.5 mm o superior: Reservado exclusivamente para la «plomería de RF»: soldar vivos y mallas de gruesos cables coaxiales RG-8 o LMR-400 en conectores PL-259 y tipo N, así como para unir gruesos alambres de cobre en la construcción de antenas de hilo.
Consejo final para antenas de exterior: Si estás soldando los puntos de conexión de un balun o el centro de un dipolo que vivirá a la intemperie, prioriza siempre estaño con plomo 63/37 si la normativa te lo permite. Las aleaciones sin plomo son más frágiles y tienden a fracturarse tras ciclos continuos de congelación y descongelación (invierno/verano) o bajo la tensión del viento.
La transición del estaño tradicional (Sn/Pb) a las aleaciones modernas sin plomo (generalmente estaño-plata-cobre o SAC) impulsada por normativas ambientales como la RoHS, cambia significativamente la técnica necesaria en el banco de trabajo. La diferencia no es solo química; afecta directamente cómo se comporta el metal bajo el calor.
Temperatura y Calor Necesario
- Hilo de estaño con plomo: Funde rápidamente a 183°C. Permite trabajar con temperaturas de punta más bajas en el soldador, lo que reduce el estrés térmico en los componentes y minimiza el riesgo de levantar o quemar las finas pistas de cobre de las placas de circuito.
- Hilo de estaño con plomo: Su punto de fusión salta a un rango de 217°C a 227°C. Requiere ajustar la estación de soldadura entre 30°C y 40°C por encima de lo habitual y mantener la punta sobre el componente una fracción de segundo adicional para lograr la transferencia térmica adecuada.
Acabado Visual
El diagnóstico visual clásico para saber si has hecho una «buena soldadura» cambia radicalmente dependiendo de la aleación.
- Con plomo: Una unión perfecta siempre queda lisa, reflectante y muy brillante. Si queda opaca o rugosa, es señal inequívoca de un error térmico (conocido como «soldadura fría»).
- Sin plomo: Su estado óptimo y perfectamente soldado es naturalmente mate, grisáceo y de apariencia ligeramente granulada, lo cual suele confundir a los principiantes.
Fluidez y Tensión Superficial
El plomo actúa funcionalmente como un reductor de la tensión superficial. El estaño tradicional fluye con gran facilidad por los terminales de los componentes, llenando los agujeros de las placas de circuito por capilaridad casi como si fuera agua.
El estaño sin plomo es mucho más viscoso y «perezoso». Tiende a quedarse aglomerado en la punta del soldador en lugar de expandirse rápidamente por el metal frío. Para contrarrestar esto, el hilo sin plomo moderno requiere núcleos de flux (fundente) químicamente más agresivos, y a menudo el operario debe aplicar flux adicional en pasta para forzar a la aleación a «mojar» el cobre.
Para entender las ventajas y desventajas mecánicas de cada tipo para tus proyectos, puedes interactuar con esta tabla:
Comparativa de Soldadura: Con Plomo vs. Sin Plomo
| Criterio | Con Plomo (Sn/Pb) | Sin Plomo (SAC) |
| Punto de fusión | 183 °C (Eutéctico Sn63/Pb37) | 217 – 221 °C (SAC305) |
| Conductividad térmica | 50 W/m·K | 58 W/m·K |
| Ventana de procesamiento | 200 – 220 °C (Bajo estrés térmico) | 235 – 250 °C (Mayor carga térmica) |
| Mojabilidad y fluidez | Excelente mojabilidad y fluidez rápida | Mojabilidad moderada, mayor tensión superficial |
| Apariencia del empalme | Brillante y superficie lisa | Opaco y superficie ligeramente rugosa |
| Formación de escoria (Dross) | Baja tendencia a la oxidación en crisol | Mayor tendencia a formar escoria de estaño |
| Fatiga térmica | Buena ductilidad a temperaturas moderadas | Alta resistencia a ciclos de elevada temperatura |
| Riesgo de «Whiskers» | Muy bajo (el plomo inhibe filamentos) | Moderado/Alto (requiere mitigar filamentos de Sn) |
| Crecimiento intermetálico | Crecimiento lento de capas IMC | Crecimiento más veloz por mayor temp. de pico |
| Impacto ecológico y toxicidad | Alta toxicidad (Neurotóxico, bioacumulable) | No tóxico, seguro para manejo de residuos |
| Cumplimiento normativo | Restringido globalmente por directiva RoHS | Cumple estándares RoHS y WEEE |
| Costo de aleación | Económico y disponibilidad amplia | Mayor costo por contenido de plata (Ag) |