
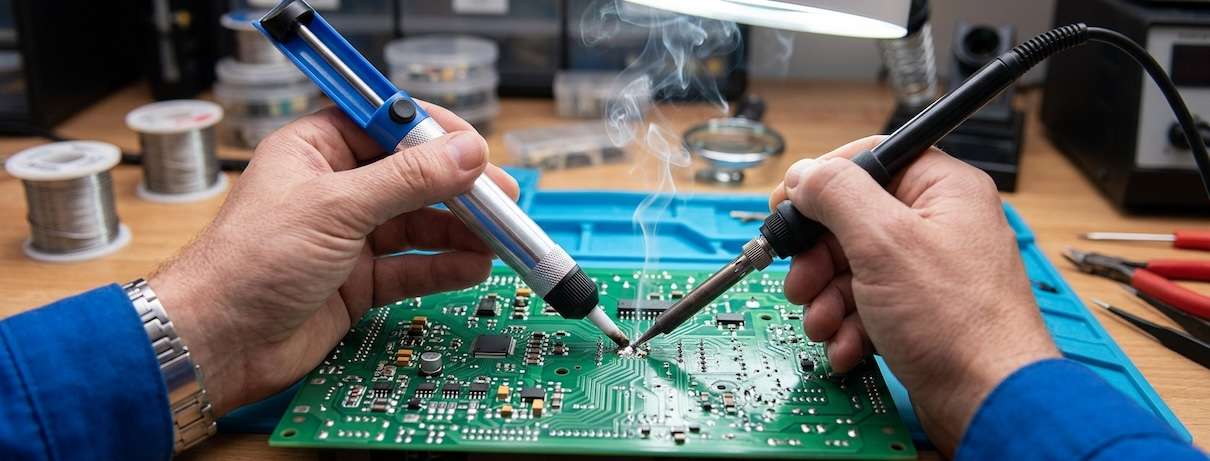
La desoldadura de estaño: Técnicas, equipos y métodos de extracción en electrónica
En anteriores artículos hemos tratado tanto la soldadura con estaño como la elección del mejor hilo de soldadura de estaño, pero como casi ninguna unión es para siempre llega el momento de tratar el proceso de desoldadura.
La desoldadura de estaño es una operación fundamental en la reparación, mantenimiento y prototipado de circuitos electrónicos. Aunque habitualmente se prioriza la creación de soldaduras sólidas y brillantes, la capacidad de revertir este proceso de manera limpia y sin dañar los componentes o la placa de circuito impreso (PCB) es una competencia técnica crítica para cualquier técnico o aficionado.
Extraer una soldadura defectuosa, reemplazar un componente averiado o recuperar integrados de placas en desuso exige comprender el comportamiento térmico de los metales, la química de los fundentes (flux) y la dinámica de transferencia de calor de las diferentes herramientas disponibles.
Fundamentos físicos y térmicos de la desoldadura
El proceso de desoldadura consiste en devolver la aleación de estaño a su estado líquido mediante la aplicación de calor, para posteriormente retirar el material fundido utilizando mecanismos capilares, mecánicos o neumático-aspirativos.
Las características mecánicas y térmicas varían drásticamente según el tipo de soldadura utilizada:
- Soldaduras tradicionales con plomo (Sn63/Pb37): Poseen un punto eutéctico de 183 °C. Se caracterizan por su baja viscosidad en estado líquido y una transferencia térmica relativamente sencilla.
- Soldaduras libres de plomo (RoHS / SAC305): Cuentan con puntos de fusión más elevados, entre 217 °C y 227 °C. Requieren mayor aporte térmico, un control riguroso de la temperatura y el uso constante de fundentes especializados para evitar la oxidación acelerada durante la extracción.
Riesgo térmico: Exponer una pista de cobre (pad) a temperaturas superiores a 350 °C por más de 3 a 5 segundos puede provocar la delaminación de la capa de cobre respecto del sustrato de fibra de vidrio (FR-4), inutilizando la placa de circuito de forma irreversible.
Métodos y equipos de desoldadura: Análisis exhaustivo
Existen diversos métodos para la eliminación de soldaduras, variando en sofisticación, coste del equipo, ámbito de aplicación (tecnología de inserción THT vs. montaje superficial SMT) y nivel de destreza requerido.
Malla de desoldar (desoldering braid / wick)
La malla de desoldar consiste en un entramado de hilos finos de cobre de alta pureza, libre de oxígeno, tratado habitualmente con una capa fina de fundente (colofonia o rosin).

Malla de desoldar estaño de diferentes anchos
Procedimiento de uso
- Aplicar una gota adicional de flux sobre el punto de soldadura a retirar.
- Colocar la sección limpia de la malla de cobre directamente sobre la soldadura.
- Posicionar la punta del cautín plano sobre la malla, ejerciendo una presión ligera a una temperatura aproximada de 320 °C a 350 °C.
- Observar cómo el estaño se funde y asciende por la red de cobre por acción capilar.
- Retirar simultáneamente el cautín y la malla para evitar que la malla quede soldada a la PCB.
- Cortar la sección de malla impregnada de estaño usando un alicate de corte diagonal limpio.
Ventajas e inconvenientes
- Ventajas:
- Bajo coste: Herramienta extremadamente económica y accesible.
- Alta precisión en pads SMT: Ideal para limpiar pads planos en componentes de montaje superficial (QFP, SOIC, 0805).
- Seguridad ESD: Al ser pasivo, no genera cargas electrostáticas ni picos de tensión.
- Inconvenientes:
- Ineficaz en orificios metalizados profundos (THT): La capilaridad difícilmente extrae la totalidad del estaño dentro de un taladro atravesado por un terminal grueso.
- Riesgo de adherencia: Si el cautín se retira antes que la malla, esta se solidificará inmediatamente a la placa, pudiendo arrancar el pad de cobre al tirar de ella.
Bomba de succión manual (Chupón de estaño / solder sucker)
Es una herramienta mecánica de mano constituida por un cilindro con un pistón de resorte interno, un gatillo de liberación rápida y una boquilla antiadherente (generalmente fabricada en teflón o silicona resistente al calor).

Bomba desoldadora de estaño de succión o aspiración
Procedimiento de uso
- Cargar el pistón de la bomba comprimiendo el muelle hasta que quede bloqueado.
- Calentar la junta de soldadura con la punta del cautín hasta la licuación completa del estaño.
- Acercar la boquilla de teflón de la bomba formando un ángulo cercano a 90° respecto a la placa, haciendo contacto casi directo con el estaño y la punta del cautín.
- Presionar el botón de disparo para liberar el pistón; la rápida expansión genera un vacío mecánico que aspira el estaño dentro de la recámara.
- Limpiar el depósito interno periódicamente liberando las virutas sólidas de estaño.
Ventajas e Inconvenientes
- Ventajas:
- Excelente relación coste-efectividad: Un equipo mecánico duradero con costes operativos prácticamente nulos.
- Efectivo en componentes THT: Capaz de retirar grandes volúmenes de estaño en conectores, condensadores electrolíticos y pines gruesos.
- Inconvenientes:
- Retroceso mecánico (Kickback): El golpe del pistón puede transmitir una vibración brusca a las manos del técnico o golpear componentes delicados adyacentes.
- Inútil para SMT: Su boquilla es demasiado ancha e imprecisa para componentes de montaje superficial.
- Generación de ESD: El rozamiento del pistón sintético puede generar cargas estáticas si la herramienta no cuenta con certificación ESD segura.

Bomba de succión con soldador incluido. Un clásico de toda la vida.
Estaciones de desoldadura por vacío continuo
Representan la evolución profesional del chupón manual. Se componen de un cautín especializado hueco con boquilla intercambiable perforada, conectado mediante un tubo de silicona a una bomba de vacío eléctrica (de diafragma o de pistón) alojada en la estación central.

Estaciones de desoldadura por vacío continuo
Procedimiento de uso
- Seleccionar una boquilla hueca con un diámetro interno ligeramente superior al diámetro del pin del componente.
- Ajustar la temperatura de la estación según la aleación (ej. 360 °C para soldadura sin plomo).
- Insertar el pin del componente en el orificio de la boquilla, apoyando la cara plana sobre la junta de soldadura.
- Esperar de 1 a 2 segundos hasta que el estaño se funda completamente y realizar un leve movimiento circular con la punta para liberar el pin del centro de la perforación.
- Accionar el gatillo de la empuñadura para activar la bomba de vacío de manera continua mientras se retira la herramienta.
Ventajas e inconvenientes
- Ventajas:
- Máxima eficiencia en THT: Elimina el estaño de los orificios pasantes (thru-holes) en un solo paso, dejando los pines flotando limpios.
- Control térmico de precisión: Las estaciones regulan la temperatura en bucle cerrado, minimizando el riesgo de sobrecalentamiento.
- Operación a una sola mano: Deja libre la otra mano para sujetar la placa o las pinzas.
- Inconvenientes:
- Alto coste inicial: Equipos sustancialmente más costosos que las herramientas manuales.
- Mantenimiento riguroso: Requieren la limpieza frecuente del depósito de estaño fundido, el reemplazo de filtros de lana de vidrio y el desatasco de las boquillas con varillas de calibración.
Estaciones de aire caliente (Hot air rework stations)
Estas estaciones utilizan una bomba de aire o un turboventilador interno que impulsa un flujo de aire regulable a través de una resistencia calefactora integrada en la empuñadura, expulsando aire a temperaturas de entre 100 °C y 480 °C por toberas intercambiables.

Estaciones de aire caliente (Hot air rework stations)
Procedimiento de uso
- Aplicar fundente gel o líquido abundante sobre todos los pines del componente.
- Seleccionar la boquilla adecuada para abarcar el contorno del componente.
- Ajustar la temperatura (ej. 350 °C) y el caudal de aire (medio-bajo para evitar desplazar componentes contiguos).
- Mover la tobera continuamente en círculos concéntricos sobre los terminales sin mantener el flujo en un solo punto fijo.
- Cuando la soldadura de todos los pines adopte un aspecto brillante y líquido, retirar el componente utilizando unas pinzas de precisión en ángulo.
Ventajas e inconvenientes
- Ventajas:
- Indispensable para SMT/SMD: Es el estándar para extraer circuitos integrados multiterrminales, encapsulados sin patillas expuestas y pasivos diminutos.
- Sin contacto directo: Evita el desgaste o daño físico por fricción directa sobre los pads de la PCB.
- Inconvenientes:
- Riesgo de desplazamiento (Blow-off): Si el flujo de aire es demasiado elevado, puede soplar componentes pasivos adyacentes fuera de su sitio.
- Estrés térmico generalizado: Calienta las zonas colindantes de la placa, lo que exige proteger componentes de plástico (conectores, pulsadores) con cinta de poliamida (Kapton) o protectores de aluminio.
Pinzas térmicas de desoldadura (Thermal tweezers)
Consisten en un accesorio tipo tenaza formado por dos cautines simétricos acoplados mecánicamente, orientados cara a cara y alimentados por la misma estación de soldadura.

Pinzas térmicas de desoldadura (Thermal tweezers)
Procedimiento de uso
- Ajustar el ancho de abertura de las puntas según la dimensión del componente (resistencias, condensadores 0603/0805, diodos SOD-123 o pequeños transistores SOT-23).
- Aplicar flux en los extremos del componente.
- Pinzar suavemente ambos extremos del componente simultáneamente, aplicando calor directo a los dos pads a la vez.
- En cuanto el estaño fluya (1 a 2 segundos), levantar la pinza manteniendo apretado el componente para retirarlo de la placa de un solo movimiento.
Ventajas e Inconvenientes
- Ventajas:
- Extracción instantánea de pasivos SMD: Es el sistema más rápido para componentes de dos terminales.
- Aislamiento térmico: El calor se concentra exclusivamente en las dos juntas de soldadura objetivo, sin afectar los componentes adyacentes.
- Inconvenientes:
- Uso limitado a componentes pequeños: No sirve para circuitos integrados con pines en los cuatro lados o placas THT.
- Coste de accesorios: Requiere estaciones de soldadura compatibles con puertos de doble canal.
Aleaciones de bajo Punto de fusión (Low-Melt Alloys)
No se trata de una herramienta física, sino de un insumo químico/metálico formado por aleaciones especiales (típicamente formulaciones a base de Bismuto e Indio, como los kits comerciales ChipQuik).

Aleación de bajo Punto de fusión (Low-Melt Alloys)
Procedimiento de uso
- Aplicar flux de alta viscosidad sobre las patillas del integrado (por ejemplo, un integrado QFP de 64 pines o un chip BGA).
- Aplicar la aleación de bajo punto de fusión sobre todos los pines usando un cautín estándar a temperatura moderada (220 °C).
- Mezclar la aleación especial con el estaño existente en la placa. La nueva mezcla resultante reduce el punto de fusión global de la junta a solo 60 °C – 90 °C.
- Dado que el estaño permanece en estado líquido durante varios segundos (incluso minutos), se retira el componente fácilmente con unas pinzas sin necesidad de aplicar calor continuo.
- Limpiar exhaustivamente los pads con malla de cobre para remover todo resto de la aleación antes de volver a soldar.
Ventajas e inconvenientes
- Ventajas:
- Cero riesgo térmico: Permite desoldar componentes complejos de muchos pines sin someter la PCB a temperaturas destructivas.
- No requiere equipos costosos: Se puede realizar con un cautín sencillo.
- Inconvenientes:
- Consumible de elevado precio: Los hilos de aleaciones de bismuto/indio son considerablemente costosos por gramo.
- Necesidad de limpieza rigurosa: Si quedan restos de esta aleación de bajo punto de fusión al soldar el nuevo componente, la junta resultante será mecánicamente frágil y eléctricamente deficiente.
Tabla comparativa de sistemas de desoldadura
| Sistema | Aplicación Principal | Coste del Equipo | Dificultad de Uso | Riesgo de Daño a la PCB |
| Malla de Desoldar | Limpieza de pads SMT / Retoque | Muy Bajo | Baja – Media | Bajo (si no se tira de ella) |
| Bomba de Succión Manual | Pines gruesos THT / Conectores | Muy Bajo | Baja | Medio |
| Estación de Vacío Continuo | Producción / Reparación THT | Alto | Media | Muy Bajo |
| Estación de Aire Caliente | Integrados SMT, QFN, BGA | Medio – Alto | Media – Alta | Medio (por sobrecalentamiento) |
| Pinzas Térmicas | Pasivos SMT (0603, 0805, SOT) | Medio – Alto | Baja | Muy Bajo |
| Aleación Bajo Punto Fusión | QFP / ICs delicados multiterrminales | Medio (consumible) | Baja | Extremadamente Bajo |
Buenas prácticas y prevención de daños en circuitos impresos
Para garantizar resultados de calidad profesional en la eliminación de soldaduras, es necesario seguir un protocolo riguroso de trabajo:
[Preparación: Flux + Precalentamiento]
▼
[Aplicación Térmica Adecuada]
▼
[Extracción del Estaño / Componente]
▼
[Limpieza de Residuos (Alcohol Isopropílico)]
El uso imprescindible del fundente (Flux)
Muchos principiantes cometen el error de intentar desoldar juntas secas u oxidadas sin añadir fundente. El flux rompe la capa superficial de óxido del estaño, mejora drásticamente la transferencia térmica desde la punta de la herramienta y reduce la tensión superficial del líquido, permitiendo que corra fácilmente hacia la malla o la boquilla de succión.
Adición de estaño fresco
Añadir una pequeña cantidad de estaño fresco con plomo a una junta vieja antes de desoldarla facilita el proceso. El estaño nuevo aporta fundente fresco en su núcleo y ayuda a diluir las aleaciones libres de plomo más duras, reduciendo la temperatura global de fusión requerida.
Limpieza de residuos
Tras cualquier proceso de desoldadura, quedan acumulados residuos carbonizados de fundente que pueden ser higroscópicos y reactivos. Se deben limpiar metódicamente cepillando la zona con alcohol isopropílico (IPA) de alta pureza e hisopos de microfibra.
Protección y extracción de humos
Durante la desoldadura, la volatilización de resinas y el calentamiento de halógenos emiten gases tóxicos e irritantes para el sistema respiratorio. Es indispensable trabajar en áreas ventiladas utilizando extractores de humos equipados con filtros de carbón activado y HEPA.
Consideraciones finales
No existe un método único ni universal para la eliminación de soldaduras en electrónica. Un laboratorio o taller de reparación bien equipado requiere combinar varios de estos sistemas según la naturaleza del componente:
- Para reparación THT de alto volumen, la estación de vacío continuo es la opción más productiva.
- Para trabajos con tecnología SMT, la combinación de una estación de aire caliente con malla de desoldar y flux en gel resulta fundamental.
- Para intervenciones económicas ocasionales, la bomba manual de succión junto con una malla de cobre cubren la mayoría de las necesidades básicas.
El éxito final dependerá de aplicar la temperatura justa durante el menor tiempo posible, garantizando la integridad estructural de la placa de circuito impreso y permitiendo la posterior instalación del nuevo componente con estándares industriales de fiabilidad.


